
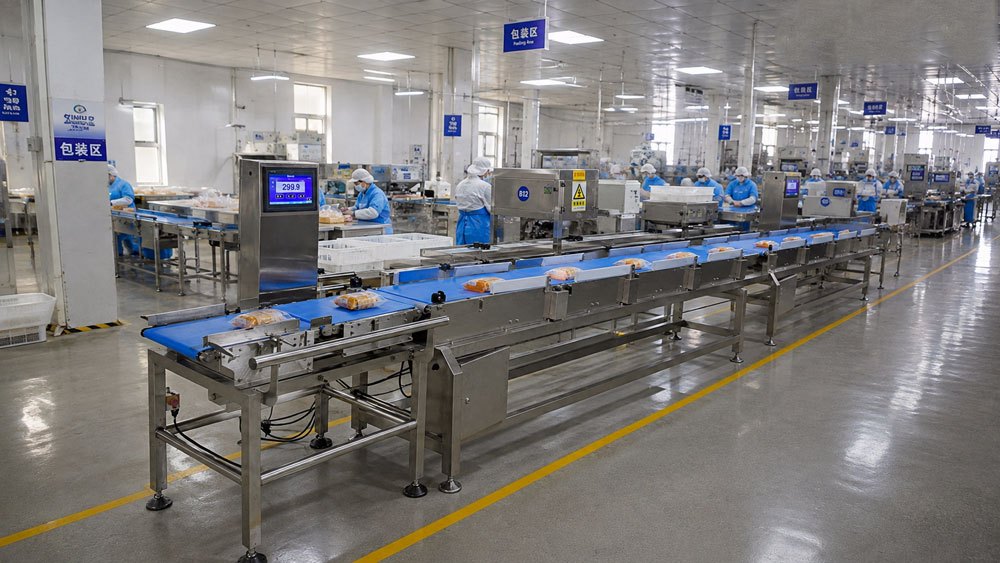
很多车间调试完检重秤之后,遇到一个头疼问题:明明产品重量是合格的,设备却频繁剔除,误剔除率居高不下。不停把好货挑出来,不仅浪费人工去复检、回料,还拖慢整条包装线节奏。 误剔多不一定是设备坏了,大多是动态参数、来料工况、公差设置没有匹配好。下面给大家梳理一套实操调整思路。
一、先分清:是真不良,还是误剔除
第一步先做验证,避免盲目调参数。 拿一批确认合格的样品,反复连续过检重秤,记录每次称重数值。
- 如果重量本身波动就超出公差:属于来料不稳定,不是检重秤误剔,要往前追溯包装机、灌装机下料问题;
- 如果样品实际重量稳定在合格区间,但设备时不时判定不合格剔除,这才是设备参数、工况带来的误剔。
二、检查重量公差设置,不要卡得太严
这是常见原因。 动态检重本身存在微小动态重复性误差,很多采购直接把公差按静态台秤标准设置,上下限收得太紧。 举个例子:目标 100g,静态 ±0.5g 没问题,动态工况下,就很容易触发报警剔除。
✅ 调整思路:结合产品规格允许偏差、国标净含量要求,合理放宽动态公差;区分 “预警公差” 和 “剔除公差”,先预警、不急着剔除。
三、优化滤波、稳定时间、判定延时参数
动态检重依靠采集一段区间内的重量信号判定,参数不匹配,极易误剔:
- 滤波参数:滤波太小,信号容易受震动、皮带抖动干扰,读数跳变;滤波太大,响应变慢,小包装容易判定滞后;
- 称重判定窗口:产品必须完整落在称重皮带中间区域才采集重量,如果判定开始 / 结束时间设置太早或太晚,采集到进出秤台的过渡信号;
- 速度匹配:输送速度和采集时间要配套,速度越快,判定窗口参数越要跟着调整。
调好之后保存为产品配方,换产品直接调用,不用每次重新调试。
四、排查震动、气流干扰(和精度波动同源)
只要有外部干扰,信号跳变就会产生误判:
前后流水线和检重秤机架硬接触,震动传导;地脚悬空、螺丝松动;风机、冷风口直吹称重段,轻薄袋装产品受风压影响;
皮带粘料、托辊卡顿、皮带跑偏,每次过料受力不一致。
✅ 解决:称重单元独立无接触安装,加装防风罩,定期清理皮带底部积料。
五、进料间距不足,叠料、连料造成误判
两件产品挨得太近,前一件还没有离开称重台,后一件就上秤,系统叠加重量,直接判定超重剔除。 很多高速包装线提速之后,分料挡块、隔料机构没有同步调整,连料频发,看起来就是频繁误剔。
✅ 调整:加装隔料器,拉开产品间距,保证单件独立完成称重再下一件进入称重段。
六、零点跟踪参数合理设置
零点跟踪功能用来抵消皮带积灰、少量粘料带来的零点漂移,但零点跟踪不是越大越好。 零点跟踪速度设置过快,产品经过的时候,系统还在自动补偿零点,会把真实重量抵消,造成忽轻忽重,引发误剔除。
✅ 调整:正常生产时零点跟踪调小;停机空转时再开启自动清零。
七、检查剔除机构延时
剔除动作延时不对也会假象 “误剔”: 产品合格,但是剔除推杆动作提前或者滞后,打到正常产品;或者产品还没到剔除位置就动作。 重新标定剔除延时,保证只有判定不合格的产品到达剔除点位时,机构才动作。
检重秤误剔多,不要一上来就放大公差了事。正确顺序:先确认来料本身稳不稳 → 排查震动、气流、连料 → 再调整判定窗口、滤波、零点跟踪、剔除延时。 参数调好的同时,也要满足净含量法规要求,不能一味放宽公差造成真正欠重流出。 苏州金钻称重检重秤支持远程协助调试参数,江浙沪地区工程师可上门调试、培训操作工,配套完整配方管理。
 微信扫码 · 一对一选型